
Tôle d’acier pliée : fabrication, pliage et contrôle
 Madeleine
•
12 août 2026
La tôle pliée acier représente une solution de fabrication simple à comprendre, mais décisive dans l’industrie moderne. En transformant une feuille plane en élément fonctionnel, elle répond à des besoins très concrets de rigidité, d’assemblage et de protection. Ce type de fabrication permet de gagner du temps, de limiter les reprises et d’obtenir des pièces fiables dès la première série. Dans ce guide, vous allez découvrir comment elle fonctionne, où elle s’utilise, quelles limites respecter et quels réflexes adopter pour mieux lire un plan ou contrôler une pièce.
Quand on parle de la tôle pliée acier, on parle surtout d’un savoir-faire de mise en forme qui facilite la vie des ateliers comme des chantiers. Le pliage donne du relief, renforce une structure et crée des angles précis sans complexifier inutilement la fabrication. Si vous voulez comprendre le procédé, les usages, les matériaux compatibles et les points de vigilance, vous êtes au bon endroit : vous allez avancer pas à pas, avec des repères clairs et concrets.
Comprendre la tôle d’acier pliée : définition et rôle
La tôle pliée acier désigne une tôle d’acier qui a subi un pliage pour prendre une nouvelle géométrie. On ne reste plus sur une surface plane : la tôle devient un élément utile, capable de guider, protéger ou assembler. Dans la métallerie, cette transformation répond à un besoin précis de rigidité et de fonction. On l’utilise pour des capots, des cornières, des habillages ou des supports. Le procédé s’appuie sur une logique très industrielle, car la tôle est préparée, mise en forme, puis vérifiée pour obtenir une pièce conforme.
- Une tôle pliée acier est une tôle transformée pour obtenir une forme utile et stable.
- Le pliage diffère de la découpe, qui enlève de la matière, et du cintrage, qui arrondit la courbure.
- On l’emploie pour fabriquer des pièces techniques, des renforts et des éléments de construction.
Pourquoi cette solution est devenue incontournable
Dans un atelier, la logique est simple : une tôle plane est pratique à stocker, mais elle ne remplit pas toujours sa mission. Dès qu’il faut créer un angle, une retenue ou un appui, le pliage devient la réponse la plus directe. Ce procédé permet de donner une forme précise sans multiplier les opérations. Pour vous, cela signifie moins d’étapes inutiles et une pièce plus cohérente avec son usage. C’est aussi une manière de produire vite, avec un résultat répétable, ce qui explique sa place centrale dans l’industrie et la construction.
Une tôle formée apporte davantage de tenue qu’une tôle brute. Elle peut renforcer une structure, protéger un bord ou faciliter l’assemblage. Le procédé répond donc à une fonction claire : transformer une matière simple en pièce adaptée au terrain. Quand un garde-corps, un coffret ou un habillage doit résister, l’acier plié devient un choix logique. Vous gagnez en efficacité, et la pièce remplit mieux son rôle sans surdimensionnement inutile.
Ce qu’il faut distinguer avant de commencer
Avant de parler de technique, il faut distinguer trois gestes souvent confondus. Le pliage crée un angle net, le cintrage produit une courbe progressive, et la découpe sépare ou ajourne la matière. Cette distinction change tout dans la lecture d’un plan : une forme pliée ne se comporte pas comme une forme cintrée. Si vous comprenez ce vocabulaire, vous lisez plus facilement les cotes et vous évitez les mauvaises interprétations au moment de la fabrication.
- Le pliage modifie la direction de la tôle sur une ligne précise.
- Le cintrage arrondit la pièce sans angle marqué.
- La découpe retire de la matière pour obtenir le contour souhaité.
Le parcours de fabrication, de la découpe au pliage
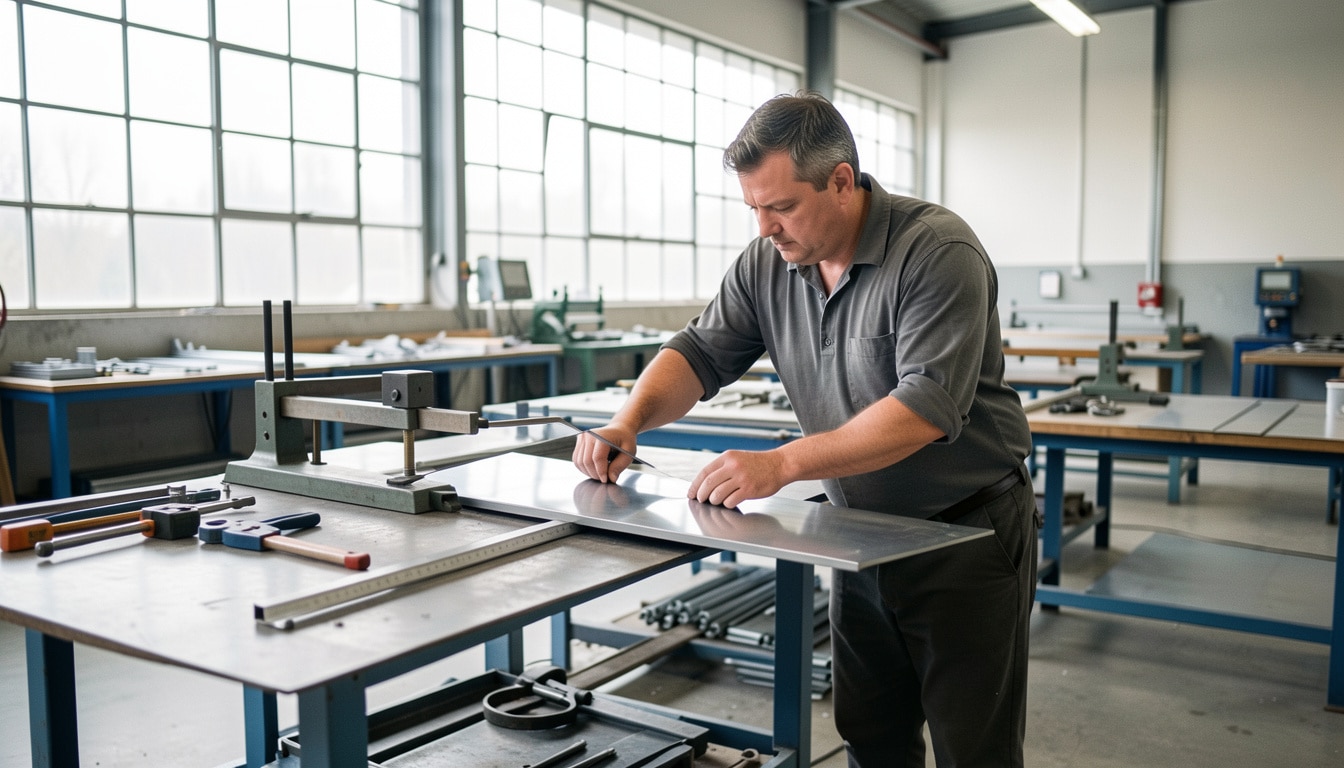
La fabrication suit presque toujours une logique en chaîne : préparation, découpe, mise en forme, puis contrôle. Dans le cas de la tôle pliée acier, cette organisation aide à garder de la précision du début à la fin. Une machine de découpe laser prépare les contours, puis le plieur prend le relais pour donner l’angle attendu. La presse, le poinçon et la matrice travaillent ensemble pour transformer la tôle sans l’écraser. Cette suite d’étapes rassure, car chaque opération prépare la suivante et limite les erreurs de géométrie.
- Préparer le plan et vérifier les cotes.
- Réaliser la découpe avec la bonne machine.
- Passer au formage sur le plieur.
- Contrôler l’angle, la précision et l’état final.
Comment la machine transforme une tôle plane
Le principe mécanique est facile à imaginer : la tôle repose sur une matrice, puis un poinçon descend avec la presse pour créer l’angle voulu. La machine applique une force calculée, et la matière se déforme localement sans perdre sa cohésion. Le plieur doit être réglé avec soin, car quelques dixièmes de millimètre peuvent changer le résultat. En pratique, la précision dépend du bon choix d’outillage, de la position de la tôle et de la répétition du geste. C’est ce réglage qui fait la différence entre un pli approximatif et une pièce propre.
Le poinçon et la matrice ne servent pas seulement à “plier” : ils orientent la matière et définissent la ligne de transformation. La presse exerce la pression nécessaire jusqu’à atteindre l’angle souhaité, puis la tôle ressort avec sa nouvelle forme. Si vous observez une pièce bien faite, vous voyez surtout l’empreinte d’une mécanique maîtrisée. Ce n’est pas spectaculaire, mais c’est très efficace, et c’est précisément ce qui en fait un standard de fabrication.
Pourquoi la découpe précède souvent la mise en forme
On commence souvent par la découpe laser, parce qu’il est plus simple de préparer un contour net sur une tôle plane que sur une pièce déjà formée. La découpe donne les encoches, les perçages et les limites exactes, puis le pliage intervient ensuite sans perturber la géométrie. Cette séquence améliore la précision globale, car chaque étape se fait dans des conditions stables. Pour un atelier, c’est un vrai gain de contrôle : on mesure, on ajuste, puis on forme.
Le passage du laser au plieur crée une logique claire de production. La machine de découpe ouvre la voie, la machine de pliage finalise la pièce, et le contrôle valide l’ensemble. Cette organisation évite de reprendre une pièce déjà compliquée à corriger. Elle sécurise aussi les délais, car une bonne préparation réduit les surprises au moment de l’assemblage. En 2026, cette chaîne reste l’une des plus fiables pour obtenir une pièce conforme dès la première passe.
Les paramètres qui changent tout : épaisseur, rayon et tolérances
Quand on parle de tôle pliée acier, trois paramètres dominent immédiatement : l’épaisseur, le rayon et la mesure finale. Une tôle de 1 millimètre ne réagit pas comme une tôle de 4 millimètres, et le rayon admissible change avec la matière. La précision de la cote ne dépend donc pas seulement de la machine, mais aussi du bon calcul en amont. Pour éviter les mauvaises surprises, il faut vérifier la mesure, le facteur de pliage et la possibilité réelle de former la pièce sans fissure ni déformation excessive.
| Épaisseur | Rayon conseillé | Faisabilité |
|---|---|---|
| 1 mm | ≈ 1 mm | Très bonne |
| 3 mm | ≈ 3 à 4 mm | Bonne avec réglage précis |
| 6 mm | ≈ 6 à 8 mm | Plus exigeante |
Un exemple simple aide à comprendre : sur une épaisseur de 2 millimètres, un rayon trop serré peut marquer la tôle et créer un défaut visible. À l’inverse, un rayon adapté améliore la tenue et évite de forcer la matière. C’est là que la mesure rigoureuse prend tout son sens. En atelier, on préfère souvent une marge claire plutôt qu’un pli “au hasard”, car cela limite les reprises et garantit un résultat plus propre.
L’épaisseur de la tôle impose ses limites
Plus l’épaisseur augmente, plus le pliage demande de l’énergie et de la maîtrise. Une tôle fine se déforme facilement, alors qu’une tôle plus épaisse impose un rayon plus large et un réglage plus attentif. Le facteur de pliage dépend donc directement de la matière et de la géométrie recherchée. Si vous tentez un angle trop fermé avec une épaisseur importante, vous risquez une marque nette, voire une fissure sur la ligne de pli. Mieux vaut anticiper que corriger après coup.
Dans la pratique, il faut retenir une idée simple : la matière dicte une partie des règles. Une épaisseur de 1 millimètre laisse plus de liberté qu’une épaisseur de 8 millimètres, et cette différence change la possibilité de certaines formes. C’est pourquoi les plans techniques précisent souvent les rayons mini et les zones à préserver. En respectant ces limites, vous évitez les pièces fragilisées et vous gardez une fabrication plus régulière.
Les tolérances à respecter pour obtenir une pièce juste
Une pièce conforme n’est pas seulement une pièce “qui ressemble au plan”. Elle doit respecter des tolérances mesurables, souvent de l’ordre du millimètre ou du demi-millimètre selon l’usage. Cette exigence compte surtout quand la pièce doit s’assembler avec d’autres éléments. La précision du contrôle dimensionnel permet alors d’éviter des jeux trop grands, des interférences ou des reprises inutiles. Plus la mesure est rigoureuse, plus l’assemblage final devient simple et fiable.
Dans un projet sérieux, on vérifie l’angle, la longueur développée et la position des plis. Cette discipline améliore la qualité de l’ensemble et réduit les écarts entre la conception et la fabrication. Si vous travaillez sur une petite série, la moindre dérive peut se répéter sur plusieurs pièces. Voilà pourquoi la précision n’est pas un luxe : c’est une condition de stabilité, surtout quand la pièce doit tenir dans une structure plus large.
Choisir la bonne méthode selon le type de pièce
La bonne méthode dépend du type de pièce à réaliser, de sa forme finale et du plan de départ. Pour une tôle pliée acier, on n’emploie pas la même approche pour un simple capot que pour une structure avec plusieurs retours. La méthode doit rester cohérente avec le produit attendu, sinon on complique la fabrication sans gain réel. Dans un atelier, on regarde donc le nombre d’angles, la structure générale et la répétabilité souhaitée avant de lancer la production.
- Pliage simple pour les pièces courantes et les formes ouvertes.
- Pliage multiple pour les géométries plus techniques.
- Pliage en série pour les volumes identiques et les cadences élevées.
Quand un pliage simple suffit
Le pliage simple convient à une grande partie des pièces usuelles. On l’utilise quand la forme attendue reste lisible, avec un seul angle principal ou un retour de bord. Cette méthode reste la plus utilisée, car elle est rapide à régler et facile à contrôler. Pour vous, cela veut dire moins de complexité sur le plan et moins de risques au moment de la fabrication. Une pièce simple se prête bien à un montage direct, sans opération intermédiaire inutile.
On retrouve ce choix sur des équerres, des capots, des petites consoles ou des habillages de protection. La méthode répond à un besoin fonctionnel immédiat : donner une forme utile sans surcharger la structure. Elle s’inscrit aussi dans une logique économique, car chaque reprise évitée réduit le temps de production. Quand la pièce n’exige qu’un angle clair, il n’y a aucune raison de compliquer le parcours.
Quand il faut multiplier les angles et les reprises
Dès qu’une pièce demande plusieurs plis, la géométrie devient plus sensible. Il faut alors enchaîner les angles dans le bon ordre, en tenant compte des interférences possibles entre les retours. Cette méthode permet de réaliser des profils plus techniques, mais elle exige davantage de préparation sur le plan. Si un pli gêne le suivant, la pièce peut se bloquer sur la machine ou perdre en régularité. Le bon séquencement devient donc essentiel.
On choisit cette approche pour des boîtiers, des supports renforcés ou des éléments de structure où plusieurs faces doivent travailler ensemble. La méthode s’adapte au besoin du projet, mais elle demande une lecture plus fine du développement. Dans ce cas, la forme finale dépend autant du dessin que du réglage atelier. C’est précisément cette souplesse qui fait la force du pliage : une même base peut donner plusieurs solutions concrètes.
Les matériaux compatibles et leurs comportements au pliage
Le métal ne réagit pas tous de la même manière quand on le forme. L’acier reste le plus courant, mais l’inoxydable et l’aluminium ont aussi leur place selon l’utilisation, la corrosion attendue et la durée de service souhaitée. Une tôle pliée acier offre souvent un bon compromis entre résistance et facilité de fabrication. L’état de surface compte également, car une rayure ou une marque peut apparaître plus vite sur une finition sensible. Pour éviter les mauvaises surprises, il faut choisir la matière en fonction du besoin réel, pas seulement du prix.
- L’acier est robuste et simple à travailler.
- L’inoxydable résiste mieux à la corrosion.
- L’aluminium se forme plus facilement, mais marque plus vite.
- La finition de surface influence la manipulation et l’aspect final.
L’acier, un matériau robuste et polyvalent
L’acier reste un choix fréquent pour les pièces techniques, les renforts et les éléments soumis à des efforts réguliers. Son intérêt principal tient à son équilibre entre résistance, coût et facilité de fabrication. Dans une tôle pliée acier, on cherche justement cette combinaison : une matière fiable, capable d’encaisser l’usage sans devenir trop difficile à mettre en forme. En atelier, cela simplifie la préparation et la répétition des séries.
Son utilisation est très large : châssis, habillages, coffrets, supports ou pièces de liaison. L’acier accepte bien le pliage tant que l’épaisseur et le rayon restent cohérents. Il offre aussi une bonne base pour les traitements de surface, ce qui prolonge la durée de service. Si vous avez besoin d’une pièce solide sans complexité excessive, l’acier reste souvent la solution la plus rationnelle.
Inox et autres métaux : ce qui change vraiment
L’inoxydable se distingue surtout par sa résistance à la corrosion, ce qui le rend utile dans les environnements humides ou exposés. En revanche, il demande souvent plus d’attention au pliage et laisse parfois apparaître davantage de marques si la manipulation est brutale. L’aluminium, lui, se met en forme plus facilement, mais sa surface se raye vite et sa rigidité est différente. Chaque métal impose donc son rythme, sa finition et son niveau de vigilance.
Sur le terrain, la différence se voit vite : une pièce inoxydable peut durer plus longtemps dans un environnement agressif, alors qu’une autre matière sera choisie pour sa légèreté ou son coût. La surface doit être protégée au moment du transport et du stockage, surtout si la pièce doit rester visible. En pratique, le bon choix dépend de l’usage, de la corrosion attendue et de la finition recherchée.
Les avantages industriels d’une fabrication bien maîtrisée
Dans un contexte industriel, une fabrication bien réglée change immédiatement la cadence et la qualité. La tôle pliée acier permet de produire des pièces répétables avec un coût maîtrisé et une durée de fabrication plus courte. Quand le service atelier maîtrise ses réglages, il peut réduire les reprises, augmenter la régularité et garantir un produit plus stable. C’est particulièrement utile pour les séries, où chaque écart se répercute sur les pièces suivantes. Le résultat est simple : moins de perte matière, moins d’attente et plus de fiabilité.
- Rapidité d’exécution sur des pièces identiques.
- Régularité des angles et des dimensions.
- Solidité adaptée aux contraintes d’usage.
- Optimisation de la matière et réduction des chutes.
Pourquoi cette méthode séduit la production en série
La production en série aime les procédés répétables. Une méthode de pliage bien réglée permet de sortir plusieurs pièces identiques avec peu d’écart d’une pièce à l’autre. C’est un atout majeur pour les ateliers qui doivent tenir une cadence et livrer dans des délais courts. Le service de fabrication gagne alors en fluidité, car les réglages validés une fois servent à toute la série. Cette répétabilité rassure aussi le client final, qui retrouve la même géométrie sur chaque produit.
Quand la cadence est maîtrisée, la production devient plus prévisible. On sait combien de temps prend une pièce, combien de contrôles sont nécessaires et où se situe le risque d’erreur. Cette visibilité réduit le coût global et améliore la durée de vie du process, car l’atelier travaille dans un cadre stable. Pour vous, cela se traduit par moins d’aléas et une meilleure tenue des délais.
Ce que l’on gagne en précision et en fiabilité
Une bonne maîtrise du procédé améliore directement la qualité finale. Les angles tombent juste, les cotes restent cohérentes et les pièces s’assemblent plus facilement. Le contrôle limite les erreurs de réglage, ce qui évite de transformer une petite dérive en défaut visible sur toute une série. Dans un environnement industriel, cette rigueur fait gagner du temps et diminue les reprises. Le produit final inspire alors davantage confiance, car il sort d’un processus stable.
La fiabilité ne dépend pas seulement de la machine, mais aussi de la méthode de vérification. Quand le contrôle est régulier, on peut corriger tôt et protéger la durée de fabrication. Cela réduit les retouches, augmente la productivité et garantit un résultat plus constant. Pour un atelier, c’est une vraie différence : le service devient plus fluide, et le produit final garde le niveau attendu.
Les défauts à surveiller et les bons réflexes de contrôle
Après le pliage, certains défauts peuvent apparaître si la matière a été mal manipulée ou si le stockage a été négligé. Sur une tôle pliée acier, on surveille surtout les traces, les rayures, les marques de presse et les débuts de corrosion. Ces défauts ne sont pas toujours graves, mais ils peuvent nuire à l’aspect ou à la tenue dans le temps. Le contrôle doit donc intervenir à chaque étape sensible, avant la sortie d’atelier puis avant l’expédition. Un bon réflexe consiste à protéger la surface dès la fin de fabrication.
- Traces de poinçon ou de contact excessif.
- Rayures dues à la manipulation.
- Marques visibles sur les faces apparentes.
- Oxydation liée à un stockage humide.
Les défauts visuels les plus fréquents
Les défauts les plus courants sont souvent visuels : une trace de frottement, une marque de presse ou une rayure fine sur la surface. Certaines finitions réagissent mal au moindre contact, surtout si la pièce a été posée sans protection. La corrosion peut aussi commencer très vite si l’environnement est humide ou si la pièce reste exposée trop longtemps. Pour éviter ces problèmes, il faut manipuler la tôle avec soin et limiter les contacts inutiles.
Un geste simple change beaucoup de choses : poser la pièce sur un support propre, éviter le glissement sur métal nu et séparer les éléments entre eux. Cela paraît basique, mais c’est souvent ce qui protège le mieux l’apparence finale. Quand la surface reste propre, la pièce gagne en qualité perçue et en durée de service. Dans certains cas, quelques minutes de vigilance évitent des heures de reprise.
Comment sécuriser la qualité jusqu’à la fin
Le contrôle final doit vérifier l’angle, la cote et l’état de surface. Si une pièce doit partir sur chantier ou dans une ligne d’assemblage, il vaut mieux repérer le défaut tout de suite plutôt qu’après livraison. Le stockage joue aussi un rôle majeur : une pièce posée au sec, sur palette ou avec intercalaires, résiste mieux à l’oxydation. La manipulation doit rester douce, surtout sur les faces visibles et les bords frais de coupe.
Pour préserver la pièce dans le temps, il faut éviter les chocs, les frottements répétés et l’humidité stagnante. Une bonne organisation réduit les risques de corrosion et protège la qualité jusqu’à la mise en service. Si vous gardez cette logique simple, vous sécurisez la pièce sans alourdir le process. Le résultat est plus propre, plus durable et plus facile à intégrer dans l’ensemble final.
FAQ – Questions fréquentes sur la mise en forme de l’acier
À quoi sert le pliage dans la fabrication métallique ?
Le pliage sert à donner une forme fonctionnelle à une tôle plane. Il permet de créer un angle, un retour ou un renfort sans ajouter de pièce rapportée. Dans la fabrication métallique, cette méthode aide à gagner du temps et à améliorer la rigidité.
Quelle est la différence entre une tôle plane et une pièce pliée ?
Une tôle plane reste sans relief, alors qu’une pièce pliée a été transformée par une machine pour obtenir une géométrie utile. La pièce devient alors plus adaptée à l’assemblage, à la protection ou au support.
Pourquoi l’épaisseur change-t-elle autant le résultat ?
L’épaisseur influence directement le rayon possible et l’effort nécessaire. Plus la tôle est épaisse, plus le pliage demande de maîtrise. Si le rayon est trop serré, la précision baisse et la matière peut marquer.
Le pliage intervient-il toujours après la découpe laser ?
Très souvent, oui, car la découpe laser prépare les contours sur une tôle plane. Cette méthode facilite ensuite le pliage, la précision et le contrôle. On garde ainsi une chaîne de fabrication plus claire.
Quels sont les outils qui donnent l’angle final ?
Le poinçon et la matrice travaillent avec la machine de pliage pour former l’angle final. La presse applique la force nécessaire, puis la tôle prend sa forme définitive avec la bonne précision.
Comment éviter les marques sur une tôle en acier ?
Il faut protéger la surface, limiter les frottements et soigner le stockage. Une manipulation propre, des intercalaires et un contrôle visuel régulier aident à éviter les traces et les rayures sur la pièce.
Peut-on obtenir plusieurs formes avec la même méthode ?
Oui, la même méthode de pliage peut produire des formes très différentes selon le plan, l’ordre des plis et les réglages. Une tôle peut ainsi devenir un capot, un support ou un renfort, selon le besoin.
Comment savoir si une pièce est conforme après pliage ?
On vérifie l’angle, les dimensions et l’état de surface. Si la tôle respecte les cotes prévues et que la pièce s’assemble correctement, la méthode a été bien maîtrisée. Le contrôle final reste donc essentiel.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie