
Impression 3D de l’acier : procédés, usages et coûts
 Madeleine
•
3 septembre 2026
L’acier imprimé en 3D représente une étape clé de la fabrication industrielle moderne. Quand une équipe de bureau d’études cherche à gagner du temps, à alléger une structure ou à produire une pièce complexe sans outillage lourd, cette approche change la donne. Elle permet de passer du fichier à l’objet avec une grande liberté, tout en garantissant des performances adaptées aux usages techniques. Pour vous repérer, voici un guide simple et concret, pensé pour expliquer les technologies, les matériaux, les avantages, les limites et les cas d’usage réels.
Dans l’univers de l’impression 3D acier, le métal occupe une place stratégique, car il offre un compromis rare entre robustesse, précision et adaptabilité. Cette matière sert autant pour des prototypes fonctionnels que pour des pièces de maintenance ou des petites séries. Vous allez voir comment l’acier se distingue de l’inox, quelles machines entrent en jeu, et pourquoi le choix du procédé influence directement le résultat final.
Comprendre l’acier dans l’univers de la fabrication additive
Définir l’acier et l’inox sans jargon
L’acier est un matériau composé principalement de fer et de carbone ; selon sa formulation, il change de comportement en fabrication. Le métal au sens large regroupe aussi l’aluminium, le titane ou le cuivre, mais l’acier reste très recherché pour sa structure stable et sa base industrielle solide. L’acier inoxydable, lui, contient du chrome, ce qui améliore fortement sa tenue à la corrosion. En pratique, un atelier de fabrication choisit l’un ou l’autre selon l’application, la température et l’environnement d’usage.
- Acier standard : plus simple à usiner, souvent plus économique.
- Inox : meilleur face à l’humidité et aux milieux agressifs.
Pour vous repérer, retenez trois mots de base : matériau, alliage et structure. Un alliage modifie les propriétés d’un matériau, une structure décrit l’organisation interne, et la base de décision reste l’usage final. Dans un développement produit, on voit souvent des pièces techniques comme des supports, des brides, des outillages ou des carters. L’acier sert alors de point d’équilibre entre résistance, coût et fiabilité.
- Matériau : ce que l’on choisit avant la conception.
- Alliage : la recette chimique qui change les performances.
- Structure : ce qui influence la solidité et la durabilité.
Où se situe l’acier dans la fabrication additive métallique
Dans la fabrication additive métallique, l’acier n’est qu’une famille parmi d’autres, mais il reste l’une des plus étudiées. Sa fabrication couche par couche permet de créer des géométries difficiles à obtenir autrement. On parle ici d’un développement industriel très actif, car les bureaux d’études cherchent à réduire les assemblages et à simplifier la chaîne de fabrication. L’acier s’impose souvent quand la pièce doit supporter des efforts répétés, des chocs ou une forte contrainte mécanique.
Les technologies qui permettent de fabriquer des pièces en acier
Comment fonctionnent les procédés sur lit de poudre
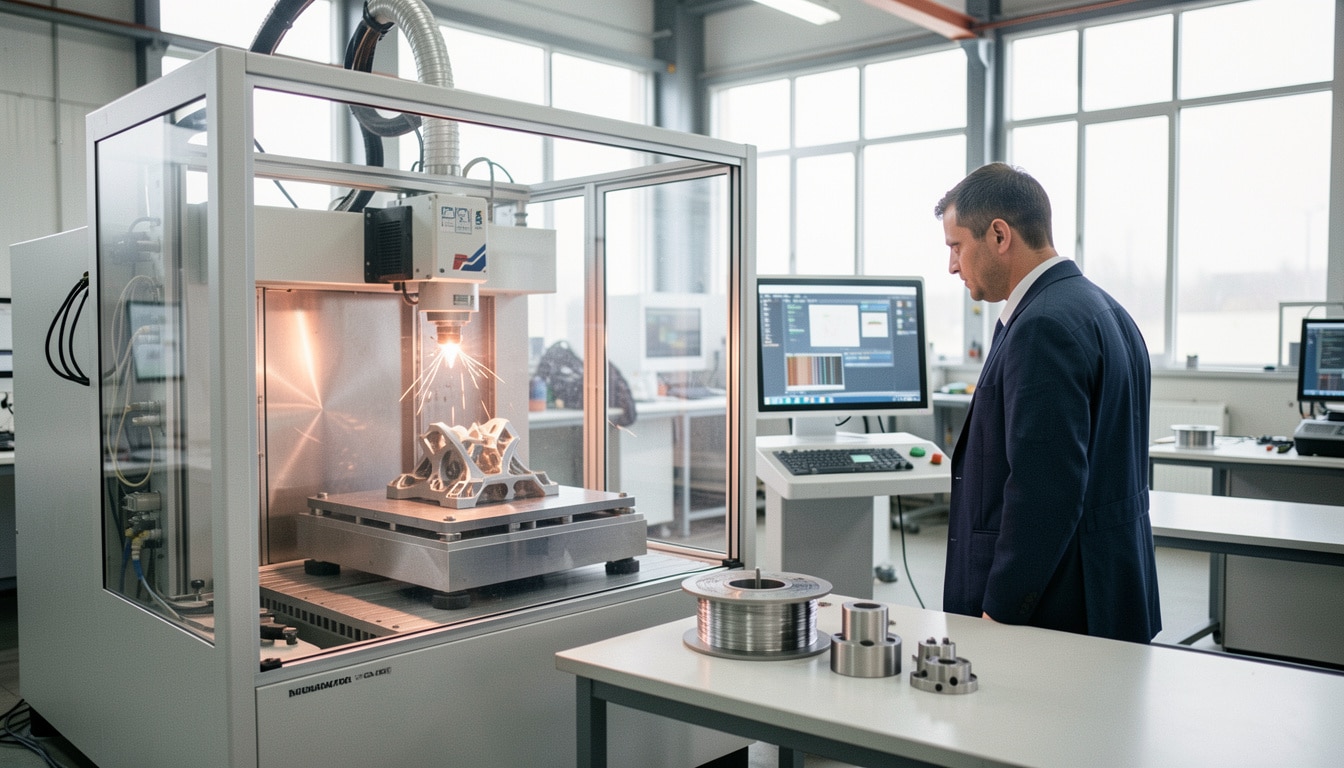
La technologie la plus connue repose sur un lit de poudre métallique, souvent activé par un laser. Le principe est simple : la machine dépose une fine poudre, puis le laser vient fusionner sélectivement chaque zone utile. Ce processus se répète couche après couche jusqu’à former la pièce. Dans ce type de technologie, la précision dépend beaucoup des paramètres de fusion, de la granulométrie de la poudre et de la stabilité thermique de l’ensemble.
- DMLS ou SLM pour les pièces complexes et précises.
- Binder jetting pour les volumes plus importants.
- DED pour réparer ou recharger des zones localisées.
- Solutions hybrides pour combiner impression et usinage.
Le lit de poudre demande une bonne maîtrise du procédé, car chaque couche métallique influence la suivante. Une chaîne de production typique suit ce schéma : préparation du fichier, réglage machine, dépôt de poudre, fusion laser, refroidissement, puis retrait des supports. C’est un processus exigeant, mais il ouvre la voie à une impression très fine et répétable.
| Procédé | Usage conseillé | Finition | Coût relatif |
|---|---|---|---|
| DMLS/SLM | Pièces techniques précises | Fine après post-traitement | Élevé |
| Binder jetting | Séries plus larges | Moyenne | Plus modéré |
| DED | Réparation et ajout de matière | Variable | Intermédiaire |
Binder jetting, DED et solutions hybrides : quand les utiliser
Le binder jetting convient quand la capacité de produire vite compte davantage que la finition immédiate. Le DED, lui, est utile pour fusionner de la matière sur une zone précise, par exemple sur un arbre usé ou une portée endommagée. Les solutions hybrides intéressent les industriels qui veulent garder la précision d’un usinage final tout en profitant de la liberté géométrique de l’impression. Vous voyez ici comment la technologie change la logique de fabrication.
Du fichier à la pièce : le déroulé complet de la production
Préparer la conception pour éviter les défauts
Tout commence par la conception numérique. Si le fichier 3D est mal préparé, la pièce peut se déformer, manquer de support ou perdre en précision. La machine lit ensuite les paramètres de couche, de température et de vitesse, puis lance l’impression. Dans ce flux, la poudre joue un rôle central, car elle doit se répartir de manière homogène pour garantir une géométrie stable. Le développement d’une pièce réussie dépend donc autant du design que du réglage machine.
- Vérifier l’orientation pour limiter les surplombs.
- Adapter les épaisseurs aux contraintes de fabrication.
- Prévoir les zones sensibles au retrait ou à la porosité.
Un bon processus anticipe les défauts avant même la première couche. Une pièce trop fine, un support mal placé ou une mauvaise ventilation interne peuvent compromettre le résultat. C’est pourquoi les équipes techniques testent souvent plusieurs versions avant de valider la conception finale.
Imprimer, retirer les supports et stabiliser la géométrie
Une fois l’impression terminée, la pièce doit être refroidie, débarrassée de ses supports, puis stabilisée. Cette phase est essentielle, car la géométrie peut encore évoluer légèrement après le passage dans la machine. Selon le procédé, un traitement thermique ou un usinage de reprise peut être nécessaire pour sécuriser la dimension finale. En pratique, la fabrication couche par couche ne s’arrête pas à la sortie du plateau.
- Contrôler la pièce dès la sortie de machine.
- Retirer les supports sans fragiliser les zones fines.
- Stabiliser la pièce avant toute utilisation critique.
Matériaux, performances et contraintes à connaître
Choisir le bon acier selon l’usage final
Le choix du matériau dépend de l’environnement, du niveau de charge et du budget. On rencontre souvent des aciers martensitiques, des aciers maraging, des aciers outils et des inoxydables. L’inoxydable est souvent privilégié quand la corrosion devient un enjeu majeur, mais certains alliages d’acier offrent une meilleure dureté ou une meilleure tenue thermique. Par comparaison, le titane est plus léger et l’aluminium plus simple à alléger, mais l’acier reste souvent plus accessible et plus robuste.
- Acier martensitique pour la dureté.
- Acier maraging pour la haute performance mécanique.
- Acier outil pour les outillages et matrices.
- Inoxydable pour les environnements humides ou chimiques.
La bonne propriété n’est pas toujours la plus spectaculaire : il faut viser l’excellente adéquation entre usage et matériau. Une pièce exposée à la chaleur n’a pas les mêmes besoins qu’un composant soumis à l’abrasion ou à l’eau salée. C’est là que l’expérience de fabrication compte vraiment.
Résistance, corrosion et tenue thermique : ce qu’il faut vérifier
Avant de valider une pièce, il faut vérifier la résistance mécanique, la tenue thermique et la corrosion potentielle. Une propriété thermique mal maîtrisée peut provoquer une déformation, tandis qu’une mauvaise protection de surface réduit la durée de vie. L’acier inoxydable apporte souvent une meilleure sécurité dans les environnements agressifs, mais il faut aussi contrôler la densité interne et la finition. Une pièce bien pensée ne se contente pas d’être belle : elle doit tenir dans le temps.
Avantages, limites et coûts dans un contexte industriel
Pourquoi cette solution est idéale pour certaines géométries
Cette solution est idéale quand une pièce doit intégrer des canaux internes, des formes organiques ou une structure allégée impossible à produire autrement. Elle permet de produire une pièce complexe sans multiplier les assemblages, ce qui réduit parfois le poids et le temps d’intégration. Pour une série courte, la capacité à modifier rapidement la conception devient un vrai atout. Dans certains services industriels, le coût initial est compensé par la rapidité de mise au point.
- Liberté de forme pour les géométries complexes.
- Réduction des assemblages et des opérations manuelles.
- Personnalisation rapide d’une pièce.
- Fabrication de séries courtes sans moule.
| Critère | Impact industriel | Lecture rapide |
|---|---|---|
| Coût | Plus élevé au départ | Rentable sur pièces complexes |
| Délai | Rapide pour prototypage | Intéressant en urgence |
| Volume | Adapté aux petites séries | Moins pertinent en masse |
Ce que le post-traitement change vraiment sur la pièce
Le post-traitement transforme réellement la pièce finale. Un traitement thermique peut améliorer les performances, un usinage de finition corrige les cotes, et un polissage réduit la rugosité. Sans cette étape, la pièce peut rester trop brute pour certaines applications. Les limites existent aussi : coût du service, temps supplémentaire, contrôle qualité et capacité de production encore limitée face à l’usinage classique.
- Post-traitement obligatoire pour certaines exigences dimensionnelles.
- Coût global plus sensible sur les grandes séries.
- Risque de déformation à anticiper.
- Besoin d’un contrôle qualité rigoureux.
Comparer les usages et choisir la bonne approche
Quand privilégier l’impression plutôt que l’usinage
Vous pouvez privilégier l’impression quand la pièce est complexe, que la fabrication doit évoluer vite ou que la projection vers une petite série est prioritaire. L’usinage reste excellent pour des formes simples et des tolérances très serrées, mais l’impression prend l’avantage dès qu’il faut lier plusieurs fonctions dans un seul volume. Cette technologie aide aussi à fusionner conception et itération rapide, surtout en phase de développement.
- Choisir l’impression pour les formes complexes.
- Choisir l’usinage pour les tolérances très strictes.
- Comparer le besoin réel avant de décider.
- Évaluer le volume avant de lancer la fabrication.
Dans un service de maintenance, par exemple, une pièce de rechange urgente peut être produite plus vite en impression qu’avec une chaîne classique. À l’inverse, pour une pièce standard produite en grand nombre, l’usinage peut rester plus logique. Tout dépend du besoin, du délai et de la stratégie industrielle.
Cas d’usage concrets dans l’industrie et la maintenance
Les cas d’usage les plus fréquents concernent les outillages, les pièces de maintenance et les prototypes fonctionnels. On voit aussi des applications en énergie, en automobile et dans certains environnements de production où le métal doit résister à la contrainte. En 2026, les ateliers qui utilisent ce type de fabrication cherchent surtout à gagner en réactivité et à sécuriser des pièces critiques. L’impression devient alors un levier de service autant qu’un choix technique.
- Outillages spécifiques pour lignes de production.
- Pièces de maintenance difficiles à sourcer.
- Prototypes fonctionnels avant lancement en série.
FAQ – Questions fréquentes sur les pièces en acier imprimées en 3D
Quelle différence entre acier standard et acier inoxydable en fabrication additive ?
L’acier standard est souvent choisi pour sa polyvalence et son prix, tandis que l’inoxydable résiste mieux à la corrosion. Le choix dépend surtout de l’environnement d’usage et des performances attendues.
Une pièce en acier imprimée est-elle prête à l’emploi immédiatement ?
Non, la plupart du temps une pièce nécessite un post-traitement, parfois un traitement thermique ou un usinage de finition, avant d’être utilisée en sécurité.
Quelles technologies conviennent le mieux à une petite série ?
Le lit de poudre, le binder jetting et certaines solutions hybrides sont souvent pertinentes, selon la précision recherchée et le niveau de finition attendu.
Peut-on obtenir une bonne résistance à la corrosion ?
Oui, surtout avec un acier inoxydable bien choisi et une finition adaptée. Il faut cependant vérifier la densité, la surface et les conditions réelles d’exposition.
Faut-il passer par un service spécialisé ou peut-on produire en interne ?
Un service spécialisé est souvent préférable si vous débutez, car il apporte expertise, contrôle et validation. L’interne devient intéressant quand le volume et la maîtrise technique augmentent.
Quels contrôles qualité vérifier avant utilisation finale ?
Contrôlez les dimensions, l’état de surface, la densité, l’absence de défauts internes et la conformité du matériau. Ces vérifications sécurisent la fabrication et l’usage de la pièce.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie